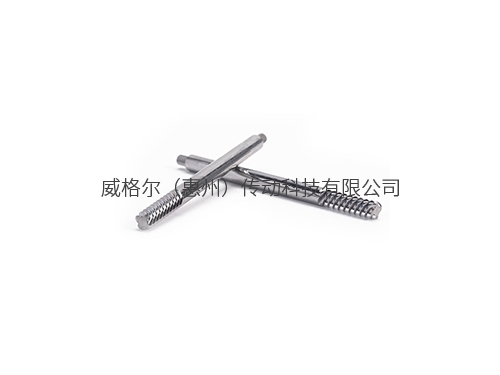
蜗杆加工是通过车削、铣削、磨削等工艺在圆柱或环面工件上创成螺旋齿面的机械加工技术,主要采用仿形法和展成法两种原理,可实现微米级精度加工。
核心质量管控重点
1. 齿坯(毛坯前置管控,源头)
(1. 材质与热处理证明核对:40Cr/45#,调质硬度、渗碳层深度抽检;混料直接报废。
(2. 基准轴的**圆跳动、同轴度**:齿坯外圆跳动过大,后续加工螺旋线、齿形全部超差。
(3. 毛坯直线度,弯曲会造成磨削余量不均匀、成品跳动大。
(4. 毛坯表面无裂纹、砂眼、材料夹渣;热处理前磁粉探伤排查缺陷。
2. 齿形加工(旋风铣 / 车削)
(1. 首件必须检测:**轴向齿距、齿厚、导程、齿形角**;导程误差是蜗杆最核心指标,直接影响啮合、噪声。
(2. 刀具管控:成型刀轮廓必须匹配蜗杆齿形角;刀具磨损会造成齿形畸变、齿面毛刺。
(3. 切削冷却充分,控制切削热,防止热变形;
(4. 齿根圆角:严禁尖角,齿根应力集中,负载下容易断齿。
3. 热处理(最容易产生变形)
(1. 调质 / 渗碳淬火,控制变形量;蜗杆细长件极易弯曲扭曲,热处理后要校正。
(2. 硬度抽检:芯部硬度、齿面硬度;硬度不足快速磨损;硬度过高容易脆裂。
(3. 热处理后磁粉探伤:**齿根裂纹、磨削裂纹**,肉眼很难发现,必须探伤。
4. 磨削工序(精密蜗杆重点)
(1. 砂轮修整:砂轮轮廓直接决定齿形,定期用金刚石滚轮修整;砂轮钝化造成**磨削烧伤**(齿面变色、金相损伤,早期点蚀失效)
(2. 冷却:充足高压过滤切削油;冷却不足,磨削高温烧伤齿面。
(3. 磨削余量合理,多次小进给,减少磨削应力与变形。
(4. 齿面粗糙度 Ra;低噪音蜗杆一般 Ra≤0.4~0.8μm。
5. 成品检测(关键检验项目)
(1. **螺旋线误差、齿形误差、齿距累积误差**(齿轮测量中心检测,精度判定核心)
(2. 齿厚、齿顶圆、分度圆尺寸
(3. 基准轴跳动、同轴度
(4. 齿面外观:烧伤、划痕、崩齿、毛刺、裂纹
(5. **配对蜗轮着色接触斑点**(非常重要):合格接触斑集中在齿面中部;接触斑偏上 / 偏下会噪声大、局部快速磨损
(6. 侧隙验证:蜗杆蜗轮配对侧隙,影响回程间隙、卡滞、异响
(7. 探伤:磁粉检测齿根裂纹(淬火件必检)
6. 清洗、防锈与包装
齿槽内残留磨屑、油渣,装配后进入减速箱,会加速磨损;清洗干净后做防锈处理,单件隔离包装,防止磕碰划伤齿面。


 网站地图

 手机网站二维码

