蜗杆加工是通过车削、铣削、磨削等工艺在圆柱或环面工件上创成螺旋齿面的机械加工技术,主要采用仿形法和展成法两种原理,可实现微米级精度加工。
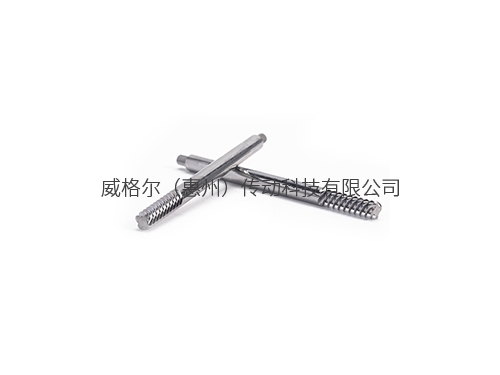
现在听小编来分析下蜗杆加工注意要点有哪些?
一、齿形与刀具要点(最容易刮齿、齿形不对)
1. **分清齿形,选对刀具基准**
ZA 阿基米德蜗杆:**轴向截面是直线**,成型刀按轴向齿形磨;
ZN 法向直廓:按**法向**修刀,导程角大时不要直接用 ZA 刀,否则齿形失真。
小模数步进蜗杆绝大多数是 ZA。
2. **导程角补偿(重中之重)**
蜗杆有螺旋升角,成型刀两侧后角不一样:
- 顺螺旋一侧后角变小,容易摩擦蹭刀、拉毛齿面;
- 逆螺旋侧后角偏大,刀尖强度弱,容易崩刀。
走心机成型刀一般直接做角度补偿;导程角>5° 必须重点考虑。
3. **成型刀不要做太厚,刀尖圆角按图纸齿根 R**
齿根圆角偏小,蜗杆容易应力集中断齿;圆角做大,会和蜗轮干涉。
4. 优选**左右分层赶刀(斜进法)**,不建议径向直切;径向一刀切深容易扎刀、震纹、崩刀。
二、分头控制(多头蜗杆高频不良点)
1. 多头蜗杆**分头误差是致命问题**:分头不准,蜗轮啮合卡死、噪音大、磨损快。
- 数控 / 走心机:用主轴定位、分度分头,不要靠简单坐标估算;
- 加工完首件一定要测齿距、相邻齿相位。
2. 分头前确认:主轴编码器零位稳定,夹具无打滑。
三、装夹、刚性、震刀控制(细长蜗杆最常见)
1. 细长蜗杆(长径比大):尾座顶尖 / 跟刀架支撑;走心机尽量用导套,减少让刀。
2. 筒夹、夹头要清洁,无切削屑,夹紧力适中;夹太紧工件变形,夹不紧打滑、导程乱。
3. 棒料直线度要好,弯料直接加工会出现齿厚忽大忽小、跳动超差。
4. 转速不能盲目拉高:螺旋切削持续切削时间长,散热差,高速容易烧刀。
四、参数、冷却与排屑
1. 材料区分:铝蜗杆、45# 钢、合金钢、不锈钢切削参数差异很大;不锈钢蜗杆进给不能快,容易加工硬化。
2. 冷却必须到位:乳化液 / 切削油对准切削区域;成型刀摩擦大,缺油容易产生积屑瘤,齿面不光、尺寸飘。
3. 排屑:成型切削切屑是连续长螺旋屑,容易缠绕工件、刀具,撞坏牙型;必要时断屑槽、降低切削深度。
五、热处理余量与变形控制
1. 需要淬火 / 调质的蜗杆:粗加工必须留**磨削余量**(单边 0.2~0.4mm,按模数大小),不能直接精车到尺寸再淬火。
2. 热处理后螺旋会扭曲、中径变形;有噪音、精度要求高的,淬火后必须蜗杆磨床精加工。
3. 淬火件粗加工后充分去毛刺,避免热处理后毛刺变硬,很难修。
六、尺寸检测重点(不要只看外径)
蜗杆核心不是外径,重点测:
1. **中径(三针测量法)**:蜗杆配对蜗轮最关键尺寸;
2. 导程、齿距累积误差;
3. 齿厚 / 弦齿厚;
4. 蜗杆跳动(径向、端面跳动);
5. 齿面粗糙度,有无震纹、接刀痕。
首件必测,换刀、换料、换程序后必须复检测。
七、啮合、装配、后处理注意
1. 齿面不能倒角过大,避免有效啮合长度变短;齿端毛刺必须清理干净,不然装配刮伤蜗轮。
2. 如果后续要发黑、电镀、喷涂:**啮合齿面一定要遮蔽**,镀层会改变中径,直接造成啮合过紧、卡死。
3. 首件最好和配对蜗轮做涂色啮合试验,看接触斑点:理想斑点在齿面中部,偏齿顶 / 齿根都不行。

 网站地图

 手机网站二维码

