蜗杆加工属于精密机械车削 / 滚铣加工工艺,是蜗轮蜗杆副的核心零件加工。
通过车床、数控车、蜗杆专用铣床、磨床,在金属棒料上加工出螺旋齿形,用来和蜗轮啮合,实现减速、换向、增扭传动。
下料 → 车外圆、端面 → 车螺旋牙型(粗车)→ 热处理(淬火调质)→ 精车 / 磨削齿形 → 修磨、抛光 → 尺寸检测、外观检验 → 清洗、防护打包。
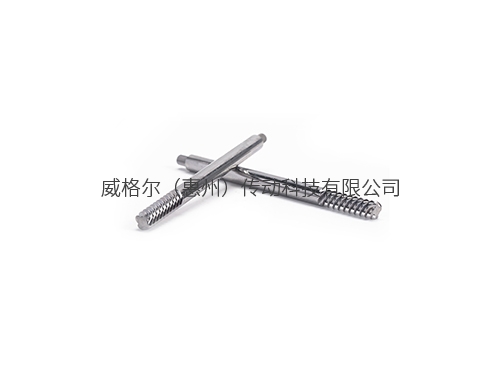
性能特点1. **传动特性稳定,大减速比**
蜗杆蜗轮啮合,单级就能实现很大减速比,结构紧凑,可实现 90° 垂直方向动力传递;广泛用于需要自锁的机构。
2. **加工精度可控**
可按需求加工普通精度、精密级蜗杆;磨削加工后齿面光洁度高,传动噪音低,磨损小。材质常用 45# 钢、40Cr 等,可做表面淬火提升硬度。
3. **可选表面处理**
加工完成后可做**硬质阳极氧化、发黑、镀铬**等表面处理,防锈耐磨(前面宝富铝氧化可处理铝材质蜗杆);钢材蜗杆常用淬火 + 磨削。
4. **加工设备多样**
小批量用数控车床车削;大批量、高精度采用专用蜗杆铣床、螺纹磨床;适合单件打样到大批量生产。
5. **自锁功能(重要特性)**
导程角小于摩擦角时,具备反向自锁,只能蜗杆带动蜗轮,蜗轮不能反向驱动蜗杆,用于防反转定位机构。

 网站地图

 手机网站二维码

