蜗杆磨齿是淬火后精加工,用来修正热处理变形,蜗杆加工保证导程、齿形、齿向精度;基准、砂轮、冷却、磨削参数、检测是五大关键点,一旦出问题容易出现磨削烧伤、裂纹、振纹、精度报废。
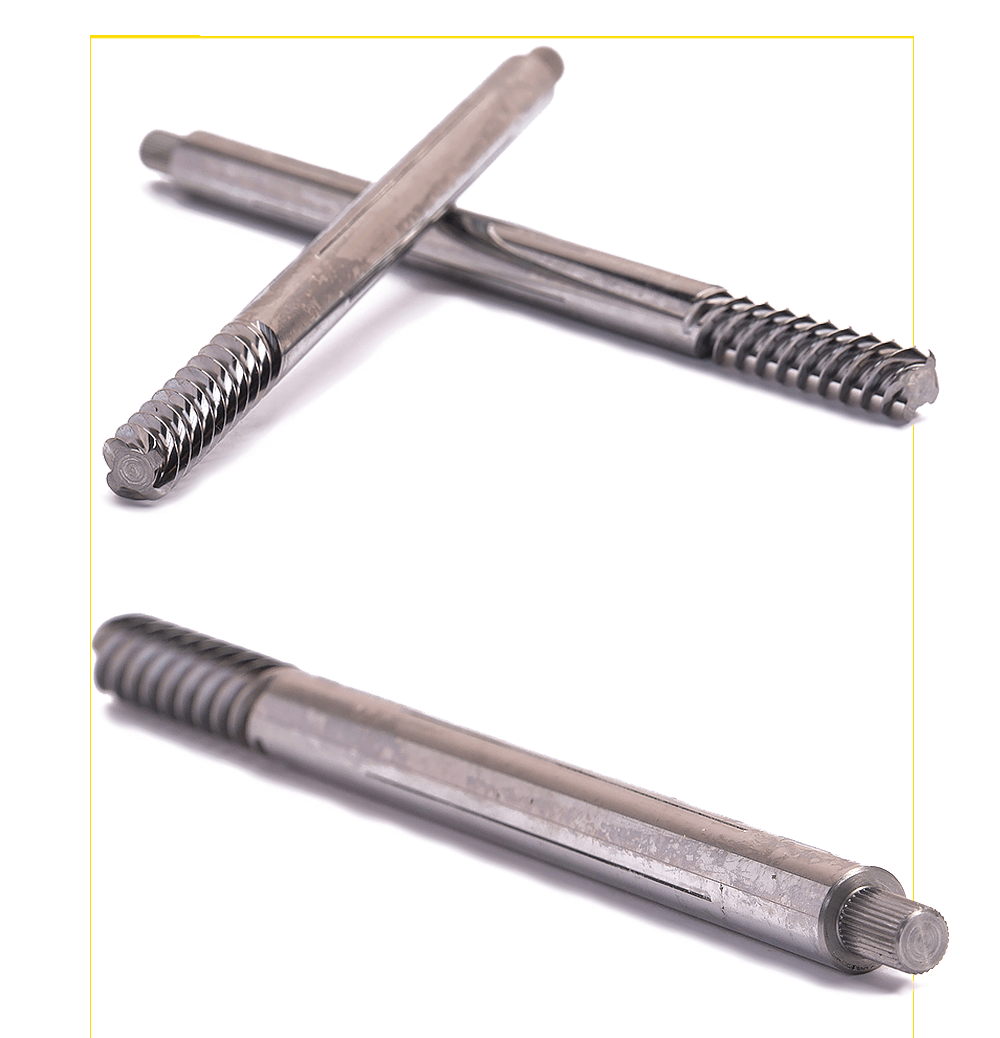
一、基准方面
1. 两端中心孔是整个磨削唯一基准,热处理后必须先修研中心孔,去除氧化皮、磕碰、麻点、变形;中心孔接触面积≥75%。中心孔损伤,所有精度全部失效。
2. 顶尖松紧适度:顶尖顶得过紧,工件受热膨胀会弯曲;过松会跳动、导程超差。
3. 细长蜗杆,增加中心架,减少工件挠曲变形;中心架支撑位置避开齿面。
4. 工件装夹完成先打表检查轴颈径向跳动,跳动超差禁止开磨。
二、砂轮选择与修整
1. 砂轮材质:淬火钢蜗杆一般选用刚玉砂轮(棕刚玉 / 白刚玉);硬度不能过硬,过硬易发生磨削烧伤裂纹;粒度按粗糙度要求选取。
2. 砂轮必须做动平衡,不平衡会产生齿面振纹、波纹。
3. 成型砂轮用金刚石滚轮修整:滚轮精度直接决定蜗杆齿形;修整进给不能过大,修整要充分,保证砂轮轮廓锋利、无钝化。
4. 砂轮倾角要匹配蜗杆螺旋升角;螺旋升角大,砂轮干涉风险升高,必要做砂轮截面修正。
三、磨削工艺参数,防止烧伤裂纹
1. 严禁大余量一次吃刀,分粗磨‑半精磨‑精磨;粗磨去除大部分余量,精磨小余量抛光。
2. 淬火蜗杆忌讳**磨削烧伤、二次淬火裂纹**:裂纹肉眼不一定看得见,运行后齿面点蚀、崩齿。
- 径向进给量不宜过大;
- 砂轮钝化立刻修整,禁止钝砂轮强行磨;
- 充足高压充分切削液,冲透磨削区域,带走热量。
3. 控制工件转速,避免过高磨削线速度;细长蜗杆防止热伸长,必要预留热膨胀补偿。
4. 粗磨后可适当停顿,让工件冷却,再进行精磨,减少热变形。
四、多头蜗杆特殊要点
1. 磨齿分头精度直接决定各头齿厚一致性;机床分头参数确认无误再加工。
2. 每一头磨削完成后,复核分头角度,避免分头偏移,造成各头啮合受力不均、减速机噪音大。
3. 多头蜗杆螺旋升角大,注意砂轮干涉,防止齿侧被非正常磨掉,齿形失真。
五、加工过程中的检测
1. 粗磨后先检测:中径(三针测量)、齿圈跳动;
2. 精磨后检测项目:
三针测量蜗杆中径、齿厚;
导程及导程累积误差;
齿形误差、螺旋线误差;
齿面粗糙度,检查有无振纹、烧伤变色;
3. 抽样做齿面外观检查:齿面出现蓝黑色回火色,就是磨削烧伤,零件不合格。
六、冷却与环境
1. 切削液流量要足够,喷嘴对准磨削啮合区域,不能偏移;过滤系统要良好,砂轮磨屑不能回到磨削区,避免齿面拉伤。
2. 机床环境温度尽量稳定,温度波动会带来导程误差,高精度蜗杆需要恒温车间。
七、工件与安全
1. 热处理后工件要充分冷却至室温再上磨床;带高温工件直接磨削,热变形无法控制。
2. 磨削完成后,轻拿轻放,蜗杆齿面硬度高但是脆性大,避免磕碰齿面;
3. 完工后清洗,去除磨削液残留,做防锈处理。

 网站地图

 手机网站二维码

